3D Print Richtlijnen
Volg deze richtlijnen voor optimale resultaten bij het 3D printen van je ontwerp. Alle specificaties zijn gebaseerd op SLM (Selective Laser Melting) metaal print technologie.
Printformaat
Maximum afmetingen
390 × 290 × 390 mm
(L × B × H)
Minimum afmetingen
5 × 5 × 5 mm
of 10 × 2 × 2 mm (L × B × H)
3D Printtoleranties
A. Modeltoleranties
| Materiaal | Binnen 100mm | Boven 100mm |
|---|---|---|
| Metal (SLM) | ±0.3mm | ±0.4% |
Let op: Deze toleranties zijn gebaseerd op modellen zonder vervorming en zonder nabewerkingsstappen zoals schuren of trommelen.
B. Gattoleranties
| Materiaal | Tolerantie |
|---|---|
| Metal (SLM) | ±0.5mm |
Belangrijk voor RVS 316L metaal:
Gaten zullen over het algemeen krimpen en kleiner worden. Voor 316L metalen onderdelen is de algemene tolerantie voor onderdelen met interne holtes of structuren binnen -0.5mm (zoals ringen, hulzen, en rechthoekige of veelhoekige gaten etc.).
Hoe dikker de wanddikte van het gat, hoe groter de krimp. Als je hoge tolerantie-eisen hebt voor gaten en schroefdraad, wordt aanbevolen om ruimte te reserveren en zelf nauwkeurig te tappen.
Wanddikte
Het 3D printproces vereist het verwijderen van supports, schuren en stralen. Daarom hebben modellen een bepaalde sterkte nodig, en de wanddikte bepaalt de sterkte van de onderdelen.
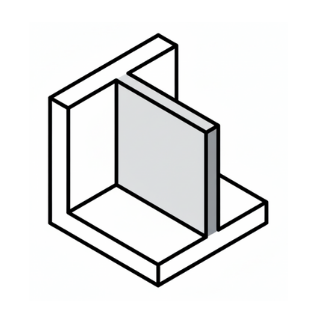
Belangrijk: Wanddikte verwijst naar de afstand tussen het ene oppervlak van je onderdeel en het tegenoverliggende oppervlak. We raden aan om de wanddikte te verhogen wanneer je je ontwerp opschaalt naar een grotere maat.
Minimale wanddikte voor structuren: Voor uitsteeksels, positionering, clips en bevestigingen is de aanbevolen minimale wanddikte meer dan 1.5 mm.
| Materiaal / Bereik | 5×5 | 10×10 | 50×50 | 100×100 | 200×200 |
|---|---|---|---|---|---|
| Metal (SLM) | 1.5 | 1.5 | 1.5 | 2.0 | 2.5 |
Verhoogde & Gegraveerde Details
Min. Verhoogd Detail
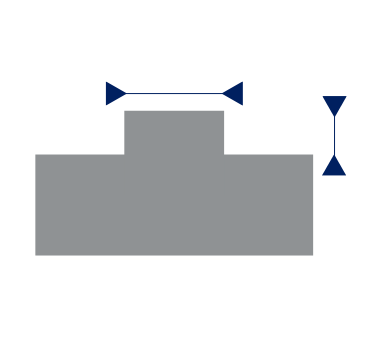
1.0 mm diep & 1.0 mm breed
Min. Gegraveerd Detail
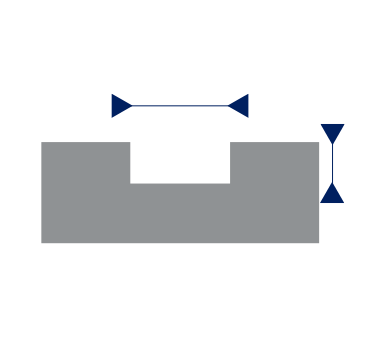
1.0 mm diep & 1.0 mm breed
Schroefdraad Ontwerp
Er zijn twee hoofdfactoren die het 3D printen van niet-standaard schroefdraad beïnvloeden: schroefdraadspoed en helixhoek.
Aanbeveling voor Metaal:
Voor metalen 3D prints wordt aangeraden om het materiaal na het printen te tappen voor betere schroefdraad kwaliteit. Er wordt geen clearance waarde gegeven omdat tappen de voorkeur heeft.
Speling tussen Onderdelen
ASpeling tussen onderdelen die worden gemonteerd
Modules kunnen worden geprint om te worden gemonteerd, zolang ze voldoen aan de minimale speling zoals hieronder weergegeven.
| Materiaal | Minimale Speling |
|---|---|
| Metal (SLM) | 0.5 mm |
BSpeling tussen bewegende onderdelen
De minimale speling tussen twee bewegende of verbindende onderdelen.
| Materiaal | Minimale Speling |
|---|---|
| Metal (SLM) | 1.0 mm |
Let op: Bovenstaande is de minimale speling voor eenvoudige structuren, wat niet van toepassing is op alle structuren.
Ontluchtingsgaten
Holle ontwerpen hebben "escape holes" (ontluchtingsgaten) nodig voor het verwijderen van niet-gesmolten metaalpoeder na het printproces. Ook zijn ze belangrijk voor drukontlasting tijdens warmtebehandeling en gewichtsreductie.
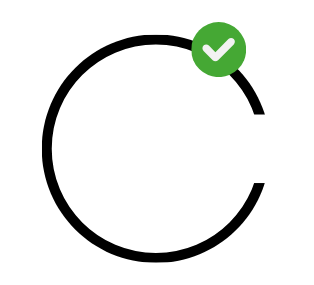
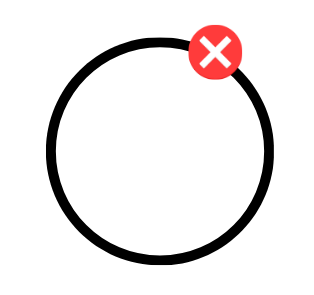
Ø 4.0 mm (praktisch minimum)
Meerdere gaten aanbevolen
Voor betere poederafvoer
Bepaald volgens modelgrootte en interne structuur. Grotere holtes vereisen grotere of meerdere poederafvoeropeningen.
Ontwerp holtes zó dat geen interne supports nodig zijn (overhanghoeken ≥ 45°). Interne supports zijn praktisch niet verwijderbaar.
Belangrijk: Zonder voldoende escape holes blijft poeder achter en kan gasexpansie tijdens warmtebehandeling scheuren veroorzaken door interne spanningen!
Gaten Ontwerp
De relatie tussen gatdiameter (Φ) en gatdiepte (h):
| Materiaal / Diameter | Φ = 1.0 | Φ = 1.5 | Φ = 2.0 |
|---|---|---|---|
| Metal (SLM) | / | h = 1.5 - 4.5 | h = 2.0 - 6.0 |
Tip: Wanneer het model is ontworpen met microporiën en diepe gaten, raadpleeg dan de bovenstaande normen.
Finishing: Voor onderdelen met spuitafwerking is minimaal 2.0 mm (gatdiameter) vereist om materiaalresten en verstopping te voorkomen.
Kleine Kolom Ontwerp
De relatie tussen kolomdiameter (D) en kolomhoogte (H):
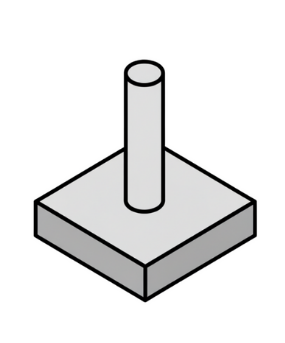
| Materiaal / Diameter | D = 1.0 | D = 2.0 | D = 3.0 |
|---|---|---|---|
| Metal (SLM) | / | H = 2 - 4 Gematigd | H = 3 - 6 Aanbevolen |
Let op: Dunnere kolommen met grotere hoogtes hebben een hogere kans op breken tijdens of na het printproces. Houd je aan de bovenstaande verhoudingen voor de beste resultaten.
Speciaal Gevormd Model
Het speciaal gevormde model is voornamelijk een soort holle structuur die veel ruimte inneemt, zoals weergegeven in onderstaande voorbeelden.
Grote holle objecten
Complexe vormen
Netstructuren
Extra kosten: Wanneer het ontwerp als een speciaal gevormd onderdeel wordt geclassificeerd en aan de printvereisten voldoet, kunnen er passende extra kosten worden berekend vanwege de verhoogde complexiteit en materiaalbehoefte.
Samenvatting & Best Practices
Wanddikte
Minimaal 1.5mm voor kleine onderdelen, 2.5mm voor grote structuren
Speling
Type A (ineengezet): 0.5mm, Type B (bewegend): 1.0mm
Gaten
Φ1.5: h=1.5-4.5mm, Φ2.0: h=2.0-6.0mm
Schroefdraad
Tappen aanbevolen voor beste resultaten
Details
Minimaal 1.0mm diep en 1.0mm breed
Afmetingen
Max: 390×290×390mm, Min: 5×5×5mm
Laatste Updates (December 2025)
Metaal 3D printing specificaties: SLM technologie met RVS 316L
Printgrootte: Maximaal 390 × 290 × 390 mm voor industriële toepassingen
Wanddikte voor metaal: Minimaal 1.5mm voor kleine onderdelen, 2.5mm voor grote structuren
Schroefdraad aanbeveling: Tappen aanbevolen voor optimale schroefdraad kwaliteit
Heb je vragen over de print richtlijnen? Neem contact op met ons team of bekijk onze veelgestelde vragen.
Upload Je 3D Bestand